
手机:17798235881
网址:www.rflaser.com
地址:武汉市东湖高新开发区佳园路18号鼎新工业园2号楼
生产基地:武汉市黄陂区横店瑞丰工业园
激光焊接技术在焊接活栓钳的工艺流程
时间:2026-11-09 15:40 阅读:16 次
活栓钳作为精密医疗器械构件,对整体结构强度、衔接密封性与外观平整度有着极高要求,传统焊接工艺易出现焊缝粗糙、热变形量大、衔接精度不足等问题,难以适配高精度生产需求。激光焊接机凭借热影响区域小、焊接精度高、成型质量稳定的技术特点,成为活栓钳批量精细化加工的核心工艺。下面来看看激光焊接技术在焊接活栓钳的工艺流程。
激光焊接技术在焊接活栓钳的工艺流程:
以上就是激光焊接技术在焊接活栓钳的工艺流程,整套工艺流程依托激光焊接的技术优势,简化了复杂加工步骤,降低了人工修整的工作量,有效提升了活栓钳加工的精度与良品率。稳定的焊接成型效果,既保证了活栓钳结构的稳固性与使用可靠性,也适配了精密医疗器械精细化、标准化的生产发展趋势,具备良好的生产应用价值。
激光焊接技术在焊接活栓钳的工艺流程:
1.活栓钳焊接加工前需完成标准化预处理工作,这是保障焊接成型效果与产品合格率的基础。首先对活栓钳待焊接的金属基材进行表面净化处理,彻底清除构件表面附着的油污、氧化层与杂质,避免焊接过程中产生气孔、夹渣等缺陷,影响构件密封性与牢固度。随后依据活栓钳的结构造型与装配标准,完成构件精准对位与工装固定,通过专用夹具锁定构件位置,规避焊接过程中出现位移偏差,保证拼接缝隙均匀规整,契合精密焊接的基础条件。同时根据基材材质、构件厚度以及成品性能要求,调试匹配的激光焊接工艺状态,优化光束输出、热传导节奏等核心参数,适配活栓钳细小精密的焊接结构。
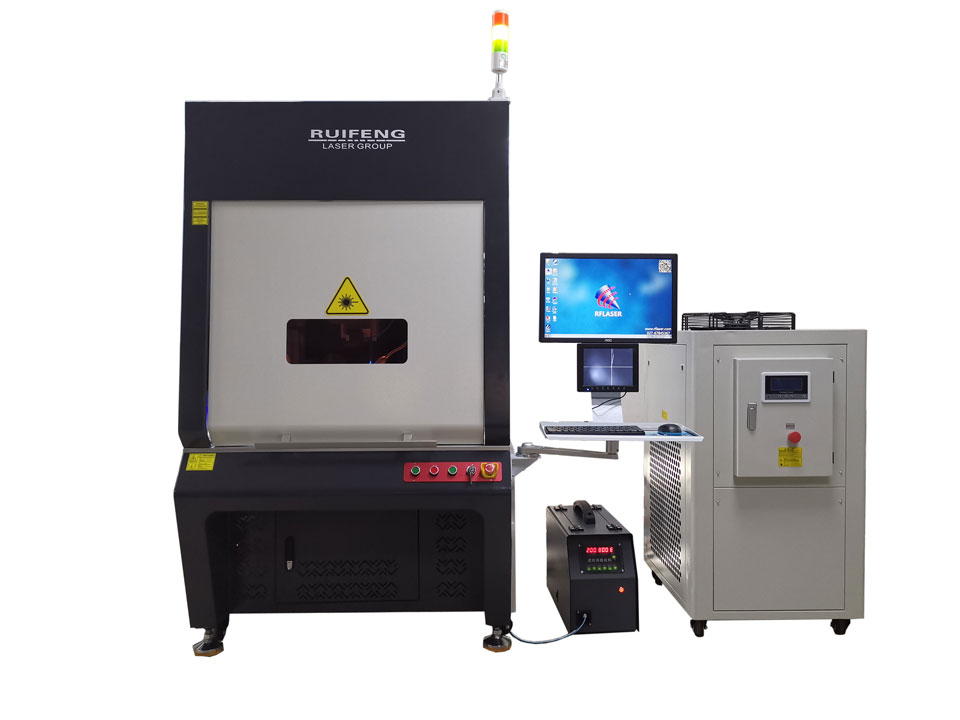 2.预处理完成后进入核心焊接工序,采用精准聚焦的激光束作为热源,对活栓钳对接缝隙进行熔接加工。激光束可精准聚焦于狭小焊接区域,仅对焊接部位产生局部高温熔融作用,不会对活栓钳整体结构造成大面积热辐射,有效控制构件整体变形,最大程度保留基材原本的力学性能与外观形态。焊接过程中保持匀速稳定的加工节奏,让金属基材均匀熔融、凝固成型,形成致密均匀的焊缝组织,焊缝无塌陷、无裂纹,衔接一体性极强,能够满足活栓钳反复开合、夹持作业的力学使用需求。相较于传统熔焊方式,该工艺成型的焊缝强度高、密封性好,可有效避免构件长期使用后出现松动、渗漏等问题。
以上就是激光焊接技术在焊接活栓钳的工艺流程,整套工艺流程依托激光焊接的技术优势,简化了复杂加工步骤,降低了人工修整的工作量,有效提升了活栓钳加工的精度与良品率。稳定的焊接成型效果,既保证了活栓钳结构的稳固性与使用可靠性,也适配了精密医疗器械精细化、标准化的生产发展趋势,具备良好的生产应用价值。
相关推荐
激光焊接机在新能源电池焊接的应用
激光焊接机在钛合金修补焊接技术的应用
激光焊接机在汽车座椅丝杆中的应用
激光焊接机在继电器密封中应用
激光焊接机在水泵叶轮的应用
激光焊接机在传感器的应用
激光焊接机在手机零部件行业的应用
硅钢片激光焊接机的优点
激光焊接机在精密微小元件中的应用
激光焊接机在剃须刀片焊接的应用
激光焊接机在超薄材料焊接的应用
激光焊接机在全自动激光拼焊生产线的应用
激光焊接机在汽车变速器齿轮的应用
激光焊接机在太阳能平板行业的应用
激光焊接机在医疗行业的应用
激光焊接机在新能源电池焊接的应用
激光焊接机在钛合金修补焊接技术的应用
激光焊接机在汽车座椅丝杆中的应用
激光焊接机在继电器密封中应用
激光焊接机在水泵叶轮的应用
激光焊接机在传感器的应用
激光焊接机在手机零部件行业的应用
硅钢片激光焊接机的优点
激光焊接机在精密微小元件中的应用
激光焊接机在剃须刀片焊接的应用
激光焊接机在超薄材料焊接的应用
激光焊接机在全自动激光拼焊生产线的应用
激光焊接机在汽车变速器齿轮的应用
激光焊接机在太阳能平板行业的应用
激光焊接机在医疗行业的应用
