
手机:17798235881
网址:www.rflaser.com
地址:武汉市东湖高新开发区佳园路18号鼎新工业园2号楼
生产基地:武汉市黄陂区横店瑞丰工业园
激光焊接技术在焊接多层线圈弹簧的工艺流程
激光焊接技术在焊接多层线圈弹簧的工艺流程:
1.焊接加工前需完成工件预处理与工装定位。多层线圈由多股绕制金属丝叠合组成,表面易附着油污、氧化膜与绕制残留碎屑,这类杂质会在熔接时诱发气孔与虚焊,因此需对待焊端部进行清洁处理,去除表面污染物,并修整线圈端部,使叠合丝束对齐平整、贴合紧密。随后使用专用工装将多层线圈端部与连接基座精准对位固定,保证丝束排列整齐、无偏移错位,夹持力度适度,既防止焊接过程中构件位移,又避免压伤线圈弹性结构,为后续熔接提供稳定基准。
2.完成定位后进入激光熔焊核心工序。设备依据线材材质与叠合厚度匹配光束参数,将高能激光聚焦于线圈端部与基座的结合位置,使叠合丝束端部金属瞬间熔融并与基座熔合为一体。焊接过程热影响范围狭小,热量仅局限于端部极小区域,不会向线圈主体扩散,有效保护弹簧的绕制结构与弹性金相组织,避免整体受热导致弹力衰减、线圈松脱或形变。光束沿预设路径匀速走焊,熔池均匀铺展,冷却后形成致密饱满的焊缝,将多层丝束牢固聚合,既保证导电与力学连接的可靠性,又维持弹簧原有弹性回弹特性。
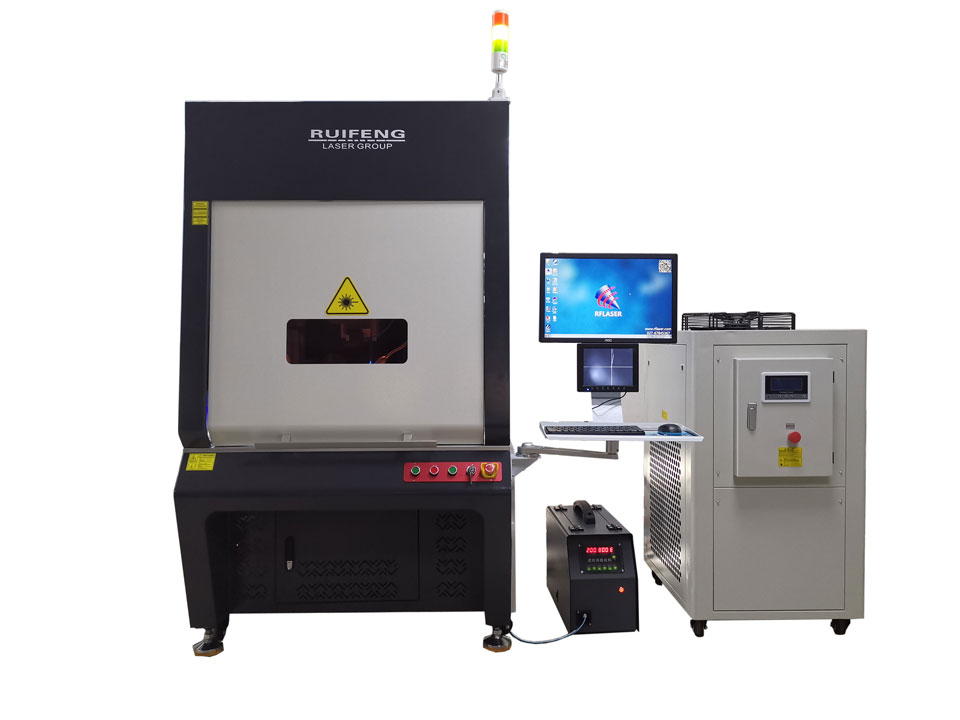 3.焊接完成后进行后处理与检测。先让工件自然降温,缓慢释放焊接残余应力,防止焊缝开裂与线圈形变。随后清理焊缝表面的飞溅与氧化痕迹,修整端部多余熔瘤,使焊接部位平滑规整,避免影响后续装配与弹性运动。检测环节重点核验焊缝结合强度与致密性,确认多层丝束熔合牢固、无脱焊夹渣,同时测试弹簧弹性回弹性能与接触导通状态,确保焊接未破坏弹簧力学特性。合格工件经洁净处理后入库。
相关推荐
激光焊接机在新能源电池焊接的应用
激光焊接机在钛合金修补焊接技术的应用
激光焊接机在汽车座椅丝杆中的应用
激光焊接机在继电器密封中应用
激光焊接机在水泵叶轮的应用
激光焊接机在传感器的应用
激光焊接机在手机零部件行业的应用
硅钢片激光焊接机的优点
激光焊接机在精密微小元件中的应用
激光焊接机在剃须刀片焊接的应用
激光焊接机在超薄材料焊接的应用
激光焊接机在全自动激光拼焊生产线的应用
激光焊接机在汽车变速器齿轮的应用
激光焊接机在太阳能平板行业的应用
激光焊接机在医疗行业的应用
激光焊接机在镀锌钢板材料上的焊接工艺
激光焊接机在医疗器械行业的案例分析
