
手机:17798235881
网址:www.rflaser.com
地址:武汉市东湖高新开发区佳园路18号鼎新工业园2号楼
生产基地:武汉市黄陂区横店瑞丰工业园
激光焊接技术在焊接散热分水器的工艺流程
激光焊接技术在焊接散热分水器的工艺流程:
1.焊接前待焊区域须清理,去除油污、氧化膜与粉尘。氧化物进入熔池会诱发气孔并破坏焊缝致密性,铝合金分水器尤为关键,因铝氧化膜致密且熔点高,清理不彻底时内部缺陷概率显著上升。清理后工件装入专用工装。工装不仅定位,还需刚性约束,抑制焊接位移与震颤,并借助紧贴焊缝背面的铜质散热块快速导走多余热量,防止薄壁管体软化与微塌陷。对多支管分水器,工装还需对各支管限位,避免连续焊接热应力使支管角度偏移。
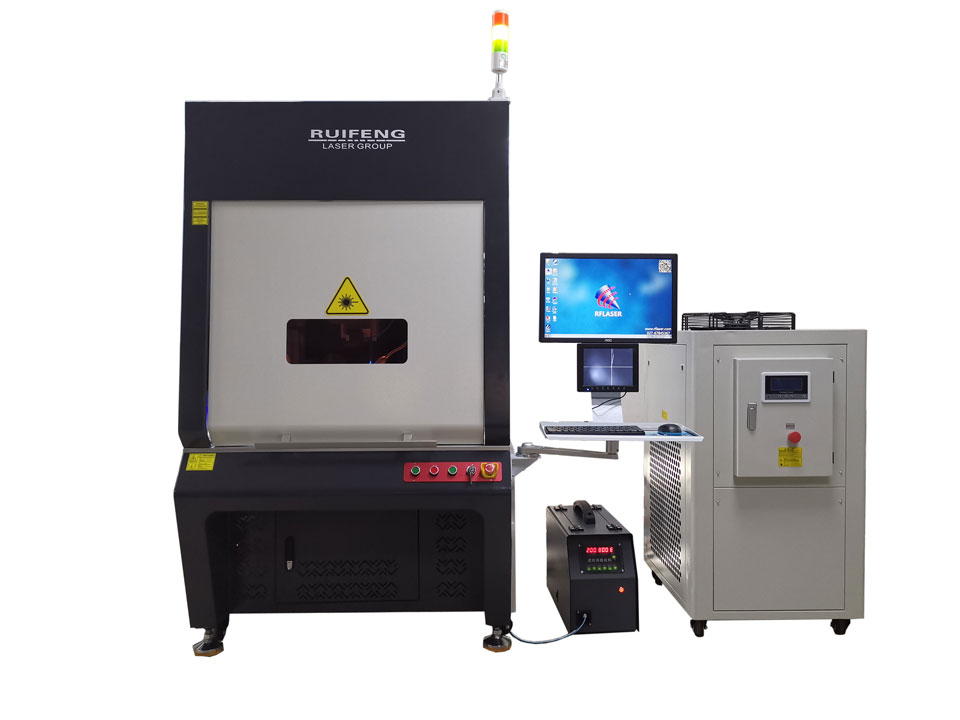 2.焊接环节的核心矛盾是薄壁管体热积累与熔深匹配之间的平衡。支管环缝为闭合曲线,若沿圆周连续焊完整周,起焊时管体冷,焊到后段时前段余温已使管体整体升温,相同激光参数在前段可能熔深偏浅,后段则可能过深甚至烧穿。工艺上通常采用分段对称跳焊化解,将整周焊缝拆分为若干对称区段,以交叉顺序施焊,使每段焊接热量有时间向管体其余部分扩散,而非局部持续累积。焊缝首尾搭接处,激光功率缓降收尾,避免搭接区重复受热而过度熔化或凹陷。与此配合的是光束参数动态适配。不锈钢分水器以焦点位置与功率密度设定,使薄壁恰好熔透且背面不塌陷;铝合金对激光反射率高,能量耦合不稳定,需借助光束摆动或复合波长稳定熔池,并以侧向持续输送保护气体隔绝空气,抑制氧化与飞溅。铜质分水器导热快,热量迅速向母材深处散失,必要时对工件或夹具适度预热,使激光能量更多用于建立熔池而非被基体导走,但预热温度与方式须与薄壁热变形风险统筹权衡。
以上就是激光焊接技术在焊接散热分水器的工艺流程,总体看,该工艺以集中可控热源完成熔合,以路径策略和夹具散热抵消薄壁对热输入的敏感,再以密封检测验证焊缝连续致密。焊前清理、工装约束、跳焊分段与光束参数匹配、检测严格程度,共同决定分水器在压力交变与温度循环下的密封寿命。
相关推荐
激光焊接机在新能源电池焊接的应用
激光焊接机在钛合金修补焊接技术的应用
激光焊接机在汽车座椅丝杆中的应用
激光焊接机在继电器密封中应用
激光焊接机在水泵叶轮的应用
激光焊接机在传感器的应用
激光焊接机在手机零部件行业的应用
硅钢片激光焊接机的优点
激光焊接机在精密微小元件中的应用
激光焊接机在剃须刀片焊接的应用
激光焊接机在超薄材料焊接的应用
激光焊接机在全自动激光拼焊生产线的应用
激光焊接机在汽车变速器齿轮的应用
激光焊接机在太阳能平板行业的应用
激光焊接机在医疗行业的应用
激光焊接机在镀锌钢板材料上的焊接工艺
激光焊接机在医疗器械行业的案例分析
